
紧急配件需求出现时
当设备维修商遇到磨损配件需要紧急更换,却面临原有图纸不全的情况,时间压力往往很大。停机意味着产线停顿,每多一天都直接影响维修成本和客户交付。这时,处理路径是否清晰、记录是否完整,决定了后续复查能否顺利展开。
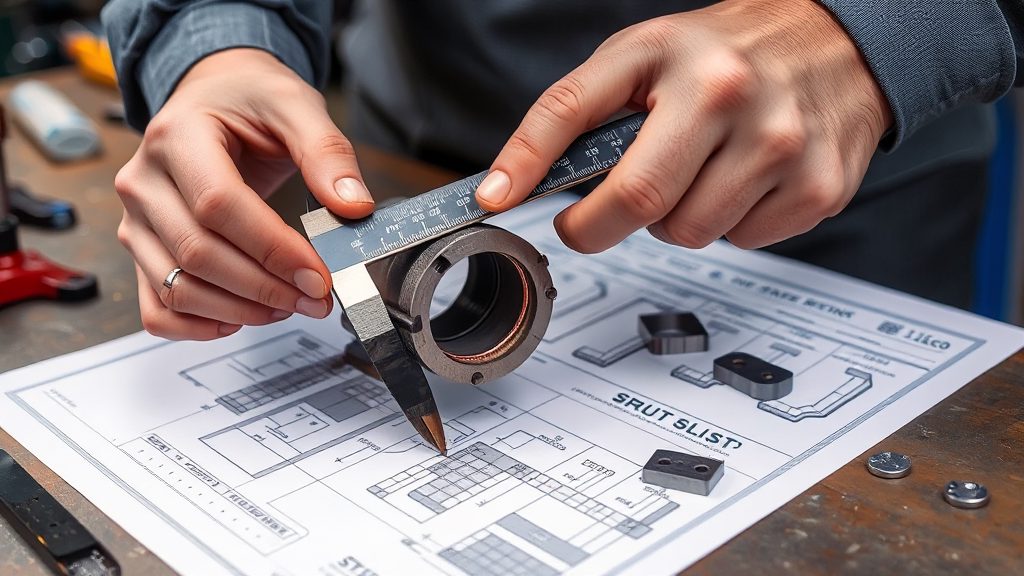
我们接到这类需求时,先了解设备型号、配件安装位置和磨损状态,确认现有图纸能覆盖哪些尺寸。图纸缺失部分,安排现场测量和逆向设计,把关键配合尺寸、公差和表面要求逐项记录下来。这样既保证了加工依据,也为后续复查留下完整信息。
测量、逆向设计与样品匹配
以一台包装线传动轴更换为例,原图纸只标注了轴径和长度,键槽和轴承位公差缺失。我们对照旧件样品,用卡尺和千分尺复核尺寸,再结合安装座实际配合,补充了键槽宽度、深度和位置度要求。逆向设计完成后,与客户确认图纸,再进入加工环节。
样品匹配环节同样重要。加工前,我们把图纸尺寸、公差与旧件样品逐一比对,确认孔径、轴肩和螺纹等关键部位一致。这样能提前发现图纸标注与实物不符的问题,避免批量加工后无法安装,也减少了返工和等待时间。
材料与加工参数的确认依据
材料规格直接影响锻件机械性能。我们根据使用工况和图纸要求,确认材料牌号,例如 45# 钢或 40Cr,并核对批次号。材质证明随货提供,客户验收时能追溯来源,后续若出现质量争议也有据可查。
加工参数同样需要依据材料特性和图纸要求确定。锻造温度、压力、冷却方式等参数会影响内部组织和硬度。我们按工艺规范设定参数,并在生产记录中留存,确保机械性能达标。检测环节则依据行业标准选择方法和工具,比如超声波探伤或硬度测试,检测结果记录在报告中,作为验收依据。
交付时间与服务边界如何安排
加急生产前,我们会评估当前排产和物流时间,与客户确认一个合理的交货期。比如,常规锻件加工周期是 7 天,加急可压缩到 3 天,但需协调其他订单。明确时间窗口后,再安排生产,避免延误或过度承诺。
交付时,我们提供检测报告、材质证明和交付凭证,并说明后续维护注意事项。客户把这些文件归档,形成完整的配件更换记录。以后需要复查或再次订购同款配件,可直接调出图纸和参数,加快处理速度。这样,整个紧急处理过程不仅解决了眼前问题,也为后续维护提供了依据。